Vermeidung von Turbulenzen und Erosion an Dreiweg-Rohrverbindungen
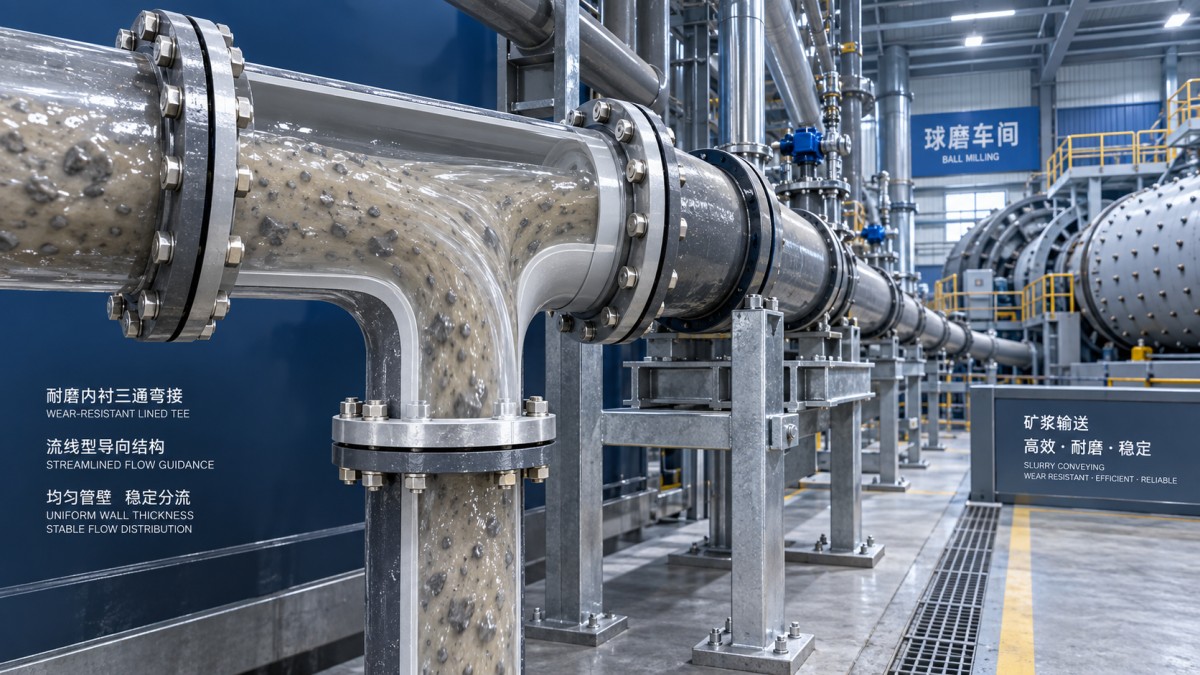
In einem Kugelmühlenkreislauf ist ein Dreiwegeformstück selten nur eine einfache Abzweigung. Es ist ein Punkt, an dem Schlamm, Prozesswasser oder Spülwasser die Richtung ändert, sich aufteilt oder mit einem anderen Strom zusammengeführt wird. Diese Änderung kann die Strömungsmuster unmittelbar stören. Bei hoher Geschwindigkeit oder abrasiven Feststoffen können lokale Turbulenzen, Druckverluste, Wanddickenabnahme, Vibrationen und schließlich eine Leckage die Folge sein, die einen ungünstigen Anlagenstillstand erzwingt.
Bediener bemerken die Symptome oft, bevor sie die Ursache erkennen: ein Formstück, das wiederholt repariert werden muss, eine Abzweigleitung mit instabiler Strömung, ungewöhnliche Geräusche an einer Verbindungsstelle oder ein auf einer Seite des Anschlusses konzentrierter Verschleiß. Die Vermeidung dieser Probleme beginnt damit, das Dreiwegeformstück als Komponente zur Strömungssteuerung und nicht nur als Rohrverbinder zu betrachten.
Warum Dreiwegeformstück-Verbindungen schneller verschleißen
Flüssigkeit, die durch ein gerades Rohr strömt, entwickelt ein relativ vorhersehbares Geschwindigkeitsprofil. An einer T- oder Y-Verbindung wird dieses Profil unterbrochen. Die Strömung kann auf die gegenüberliegende Wand treffen, sich von der Oberfläche ablösen, in einer Totzone zirkulieren oder mit einem anderen Strom kollidieren. Im Schlammtransport führt jede abrupte Bewegung dazu, dass suspendierte Partikel häufiger auf die Wand treffen und Material abtragen.
Der stärkste Verschleiß tritt üblicherweise am Außenradius einer Umlenkung, am Eingang der Abzweigung, an der gegenüberliegenden Wand eines direkten T-Stücks und in Bereichen direkt hinter einer schlecht ausgerichteten Verbindung auf. Ein kleiner Montagefehler kann zu einem großen Wartungsproblem werden, weil abrasiver Schlamm wiederholt demselben schädigenden Strömungsweg folgt.
Auch reine Wasserleitungen können betroffen sein. Obwohl Wasser weniger abrasiv ist, können Turbulenzen Druckschwankungen, unter ungünstigen Bedingungen ein Kavitationsrisiko sowie Belastungen an Verbindungen oder Halterungen verursachen. Die Geometrie, die Innenoberfläche und die Betriebsbedingungen des Formstücks sind dabei alle wichtig.
Mit dem Strömungsweg beginnen, nicht mit der Katalogbeschreibung
Die erste praktische Frage ist, wie die Leitung tatsächlich betrieben wird. Führt die Abzweigung einen kontinuierlichen Schlammstrom, einen intermittierenden Spülstrom oder einen Instrumenten- bzw. Ablaufanschluss mit geringem Durchfluss? Speist die Hauptleitung die Abzweigung, oder mündet die Abzweigung in die Hauptleitung? Diese Anordnungen erzeugen unterschiedliche Aufprallzonen.
Ein Standard-T-Stück mit 90 Grad kann für sauberes Wasser bei mäßiger Geschwindigkeit geeignet sein, ist jedoch oft eine ungünstige Wahl, wenn dichter Schlamm plötzlich umgelenkt werden muss. Ein geschwungenes Y-Stück, ein seitlicher Anschluss oder eine Abzweigung mit größerem Umlenkradius kann die Intensität des Aufpralls verringern. Das Ziel besteht nicht darin, sämtliche Turbulenzen zu beseitigen – keine Abzweigverbindung kann das leisten –, sondern die Entstehung einer konzentrierten Partikelaufprallzone zu vermeiden.
Bei der Änderung einer bestehenden Anordnung sollte nicht nur das Formstück selbst betrachtet werden. Ein Reduzierstück unmittelbar vor einem T-Stück kann die Strömung beim Eintritt in die Verbindungsstelle beschleunigen. Ein zu nahe nachgeschaltetes Ventil kann eine zweite Störung erzeugen, bevor sich die Strömung wieder stabilisiert hat. Ebenso kann ein kurzes Rohrstück mit einer inneren Stufe oder einer falsch ausgerichteten Dichtung den Vorteil eines besseren Formstückdesigns zunichtemachen.
Montagedetails, die die Lebensdauer bestimmen
Viele vorzeitige Ausfälle sind montagebedingt. Bevor eine Dreiwegeformstück-Verbindung angezogen wird, muss sichergestellt werden, dass die ein- und ausgehenden Rohrabschnitte ohne Zwangseinwirkung auf das Formstück zusammenpassen. Rohrspannungen können eine Verbindung verformen, eine ungleichmäßige Dichtungskompression verursachen und den Abzweighals bei Druckzyklen zusätzlich belasten.
- Bohrungsausrichtung prüfen: Die Innendurchmesser sollten möglichst glatt ineinander übergehen. Ein hervorstehendes Rohrende, eine verschobene Auskleidung oder ein Dichtungsrand wird zum Angriffspunkt für abrasive Strömung.
- Jeden Rohrstrang abstützen: Eine Abzweigung darf nicht das Gewicht oder die Vibration einer nicht abgestützten Rohrleitung tragen. Verwenden Sie geeignete Halterungen in der Nähe der Verbindungsstelle und berücksichtigen Sie gegebenenfalls thermische Bewegungen.
- Die Abzweigung bewusst ausrichten: Vermeiden Sie nach oben gerichtete Totleitungen, in denen sich Feststoffe absetzen können, sofern die Leitung nicht speziell für das Spülen ausgelegt ist. In Schlammkreisläufen sind stagnierende Bereiche häufig der Beginn von Verstopfungen und ungleichmäßigem Verschleiß.
- Die richtige Anzugsreihenfolge verwenden: Bei Flansch- oder mechanischen Verbindungen gleichmäßig über Kreuz anziehen und das jeweilige Verbindungsverfahren beachten. Ungleichmäßige Belastung kann Leckagen verursachen, selbst wenn die Komponenten unbeschädigt erscheinen.
- Innere Übergänge prüfen: Eine äußere Verbindung kann korrekt aussehen, während ein innerer Versatz verborgen bleibt. Wenn der Zugang es erlaubt, vor der Inbetriebnahme prüfen.
Es liegt nahe, eine dauerhafte Leckage durch höheres Anzugsdrehmoment lösen zu wollen. Dadurch können Schrauben beschädigt, Komponenten verformt oder Dichtmaterialien gequetscht werden, ohne das eigentliche Problem zu beheben: Rohrausrichtungsfehler, unzureichende Abstützung, eine verschlissene Dichtfläche oder Druckbedingungen, die über der Auslegung der Verbindung liegen.
Material und Auskleidung des Formstücks auf das Medium abstimmen
Die Materialauswahl sollte sowohl das transportierte Medium als auch den erwarteten Betriebszyklus berücksichtigen. Sauberes Wasser, Abwasser, abrasiver Mineralschlamm und chemisch behandeltes Prozesswasser stellen nicht dieselben Anforderungen an ein Formstück. Sphäroguss bietet für viele Wasser-, Brandschutz-, Abwasser- und industrielle Rohrleitungsanwendungen eine hohe mechanische Leistungsfähigkeit, insbesondere wenn äußere Lasten und Druckbeständigkeit wichtig sind. Bei abrasiven Schlammabschnitten sollten Betreiber jedoch prüfen, ob zusätzlicher Verschleißschutz, eine geeignete Innenauskleidung oder ein speziell entwickeltes Verschleißbauteil erforderlich ist.
Beschichtungen und Auskleidungen verdienen die gleiche Aufmerksamkeit wie das Grundmetall. Zementmörtelauskleidungen werden häufig für Wasseranwendungen eingesetzt, während Epoxidsysteme für bestimmte Korrosionsumgebungen geeignet sein können. In einem Bereich mit Kugelmühlen ist die Frage jedoch spezifischer: Wird die Auskleidung der tatsächlichen Partikelgröße, Feststoffkonzentration, Temperatur, dem pH-Wert und der Strömungsgeschwindigkeit standhalten? Eine Beschichtung, die nur nach ihrer Korrosionsbeständigkeit ausgewählt wird, ist möglicherweise nicht die richtige Lösung für starken Gleitverschleiß.
Für Betriebswasser und unterstützende Prozessleitungen rund um eine Mühle können richtig ausgewählte Rohre aus Sphäroguss eine langlebige Grundlage bieten. Shanxi Datong Foundry Co., Ltd. fertigt Rohre aus Sphäroguss, Formstücke und Gummidichtringe durch integrierte Schmelz- und Gießverfahren. Das Sortiment Export von Rohren aus Sphäroguss nach ISO2531 & EN545 umfasst Nennweiten von 80 mm bis 2600 mm und ist für Anwendungen wie kommunale Wasserversorgung, Brandschutz, Abwasser und industrielle Rohrleitungen vorgesehen. Die verfügbaren Schutzoptionen wie metallisches Zink mit Bitumenbeschichtung, Zementmörtelauskleidung oder Epoxidbeschichtung sollten entsprechend der Betriebsumgebung und nicht allein nach dem Erscheinungsbild ausgewählt werden.
Die Geschwindigkeit kontrollieren, bevor sie das Formstück kontrolliert
Die Strömungsgeschwindigkeit ist einer der stärksten Einflussfaktoren für Erosion. Mit steigender Geschwindigkeit nimmt die Aufprallenergie der Partikel rasch zu, insbesondere dort, wo der Strom scharf umgelenkt wird. Die richtige Betriebsgeschwindigkeit hängt von den Eigenschaften des Schlamms und dem Prozessziel ab und sollte daher durch die Prozess- und Rohrleitungsauslegungsanforderungen der Anlage festgelegt werden. Betreiber können jedoch auf Bedingungen achten, die den Durchfluss über den vorgesehenen Bereich hinaus erhöhen: teilweise geschlossene Ventile, unerwartete Pumpenänderungen, blockierte parallele Leitungen oder eine veränderte Schlammdichte.
Ein plötzlicher Anstieg des Differenzdrucks über eine Abzweiganordnung kann auf eine Einschränkung, Ablagerungen oder einen sich entwickelnden inneren Schaden hinweisen. Es sollte nicht davon ausgegangen werden, dass die Pumpe die einzige Ursache des Problems ist. Ein verschlissenes Dreiwegeformstück kann die Durchflussaufteilung verändern, und eine zunehmende Ablagerung kann den Strom auf eine gefährdete Wand umlenken.
Eine Inspektionsroutine vor Ort, die Verschleiß frühzeitig erkennt
Inspektionen sind am wirksamsten, wenn sie gezielt durchgeführt werden. Bei planmäßigen Stillständen sollten die bekannten Hochbelastungszonen untersucht werden, anstatt nur nach offensichtlichen äußeren Leckagen zu suchen. Prüfen Sie auf Wanddickenabnahme, Beschichtungsverlust, Rostspuren an Verbindungen, verformte Flansche, lose Halterungen und Vibrationsspuren an Kontaktstellen zwischen Rohrleitungen und Stahlkonstruktionen.
Wenn das System es zulässt, vergleichen Sie Wanddickenmessungen am Abzweigeinlass, am äußeren Bogen und in der nachgeschalteten Leitung mit Messungen an einem nahegelegenen geraden Abschnitt. Das Muster liefert wichtige Hinweise. Gleichmäßiger Verlust kann auf allgemeinen Abrieb oder Korrosion hindeuten; stark lokalisierter Verlust weist in der Regel auf Turbulenzen, Fehlausrichtung oder direkten Aufprall hin. Dokumentieren Sie diese Beobachtungen zusammen mit Betriebsbedingungen wie Pumpendrehzahl, Dichte und Betriebsstunden seit der vorherigen Inspektion. Über mehrere Wartungszyklen hinweg ist diese Dokumentation wesentlich nützlicher, als Formstücke erst nach einem Ausfall zu ersetzen.
Häufige Maßnahmen, die das Problem verschlimmern können
Das Hinzufügen einer kleineren Abzweigung zur „Druckerhöhung“ ist ein häufiges Missverständnis. Eine Drosselung der Abzweigung kann die lokale Geschwindigkeit erhöhen und den Verschleiß verstärken. Eine weitere unzureichende Maßnahme besteht darin, einen harten Flicken über einen verschlissenen äußeren Bereich aufzubringen, während die innere Strömungsbehinderung unverändert bleibt. Der Flicken kann den Druck vorübergehend halten, doch der abrasive Strom greift weiterhin dieselbe Stelle an.
Der Austausch eines ausgefallenen T-Stücks durch ein identisches Bauteil, ohne Ausrichtung und Strömungsrichtung zu überprüfen, wiederholt ebenfalls das ursprüngliche Problem. Wenn bei jedem Ersatzteil stets dieselbe Seite zuerst verschleißt, liefert das Formstück einen eindeutigen Hinweis darauf, dass die Rohrleitungsanordnung überprüft werden muss.
Die Verbindung langfristig stabil halten
Eine zuverlässige Dreiwegeformstück-Verbindung entsteht durch mehrere aufeinander abgestimmte Maßnahmen: eine für die Strömungsrichtung geeignete Geometrie, ein auf das Medium abgestimmtes Material und eine passende Auskleidung, eine glatte innere Ausrichtung, ausreichende Abstützung und regelmäßige Inspektion vorhersehbarer Verschleißzonen. Keine dieser Maßnahmen ist für sich allein besonders aufwendig. Zusammen verringern sie jedoch das Risiko, dass ein kleiner Bereich gestörter Strömung zur Ursache von Schlammverlusten, Druckinstabilität oder einer ungeplanten Unterbrechung des Mühlenbetriebs wird.
Für Betreiber ist der praktische Maßstab einfach: Die Abzweigung sollte den vorgesehenen Durchfluss ohne sichtbare Leckagen, ungewöhnliche Vibrationen, sich ansammelnde Feststoffe oder wiederkehrenden Verschleiß an derselben Stelle führen. Wenn eines dieser Anzeichen auftritt, sollte der Strömungsweg frühzeitig untersucht werden. Eine rechtzeitige Korrektur an einem Dreiwegeformstück ist in der Regel wesentlich einfacher als die Bewältigung einer ausgefallenen Verbindung während der Produktion.
Navigation
Senden Sie uns eine Nachricht

Erstklassiger Qualitätsservice und professionelles Kundendienstteam.
Kontakt aufnehmen
*Wir respektieren Ihre Vertraulichkeit und schützen alle Informationen.